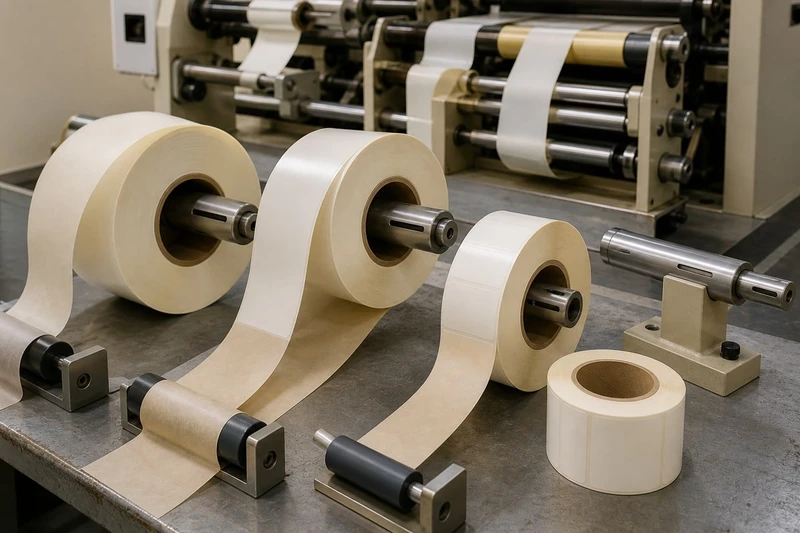
Prawidłowo określona rolka etykiet musi pasować nie tylko do projektu graficznego, lecz także do sposobu aplikacji i parametrów urządzenia. Najważniejsze dane to: kierunek odwijania etykiet, średnica gilzy, maksymalna średnica zewnętrzna rolki, odstęp między etykietami oraz orientacja nadruku.
Nie warto zamawiać rolki wyłącznie jako „etykiety na rolce”. Ten sam format może być nawinięty na kilka sposobów, a niewłaściwy wybór może powodować błędne pozycjonowanie etykiety, problemy z czujnikiem, konieczność ręcznego przekładania rolek albo całkowitą niezgodność z aplikatorem. Najbezpieczniej przygotować pełną specyfikację przed produkcją — zwłaszcza przy etykietowaniu maszynowym.
Potwierdź aplikację ręczną lub maszynową
Sposób naklejania determinuje, które parametry rolki są naprawdę krytyczne. Przy aplikacji ręcznej margines tolerancji jest większy: pracownik może obrócić rolkę, zmienić pozycję produktu lub odwinąć potrzebny odcinek ręcznie. Przy automatycznej etykieciarce nawet niewielka rozbieżność w nawoju, średnicy gilzy czy szczelinie może zatrzymać linię.
Etykietowanie ręczne
Dla ręcznego naklejania najczęściej wystarczy określić:
- format i kształt etykiety,
- materiał etykiety oraz klej,
- liczbę etykiet na rolce,
- średnicę gilzy wygodną dla uchwytu lub dyspensera,
- maksymalną średnicę rolki, jeśli korzystasz z dozownika,
- kierunek odwijania, gdy ma poprawiać ergonomię pracy.
Jeśli etykieta ma nadruk wymagający konkretnego ustawienia — na przykład kod kreskowy, kod QR, znak ostrzegawczy, skład produktu lub logo — mimo ręcznej aplikacji warto jednoznacznie wskazać orientację. Dzięki temu osoba naklejająca nie będzie musiała obracać każdej etykiety.
Ręczny dyspenser do etykiet zwykle narzuca położenie rolki i sposób odprowadzania podkładu. Przed zamówieniem należy sprawdzić, czy urządzenie przyjmuje etykiety odwijane od góry, od dołu, z lewej czy z prawej strony.
Etykietowanie maszynowe
W przypadku aplikatora automatycznego specyfikację należy traktować jak parametr techniczny, a nie preferencję wizualną. Producent lub operator maszyny powinien potwierdzić co najmniej:
- wymagany label roll unwind direction, czyli kierunek odwijania rolki,
- dopuszczalną średnicę gilzy,
- maksymalną średnicę zewnętrzną nawoju,
- maksymalną masę rolki, jeżeli urządzenie ją ogranicza,
- wymagany odstęp między etykietami,
- typ czujnika: szczeliny, kontrastu, znacznika lub inny,
- pozycję etykiety względem krawędzi podkładu,
- orientację grafiki względem kierunku przesuwu,
- dopuszczalną liczbę łączeń podkładu na rolce.
Nie zakładaj, że etykieciarka obsłuży „standardową” rolkę. Standardy różnią się zależnie od konstrukcji rozwijaka, prowadzenia wstęgi, prędkości pracy i sposobu aplikacji na produkt: z boku, od góry, na wieczku, wokół opakowania czy na powierzchni stożkowej.
Przy wdrażaniu nowej etykiety dobrym punktem odniesienia jest rolka, która już poprawnie pracuje na maszynie. Można z niej spisać parametry lub przekazać jej zdjęcia wykonane z kilku stron, a najlepiej także kartę techniczną.
Zidentyfikuj kierunek odwijania etykiet
Kierunek odwijania określa, w jakim położeniu etykieta opuszcza rolkę i w którą stronę przesuwa się podkład. Parametr ten wpływa na to, czy aplikator pobierze etykietę właściwą krawędzią oraz czy nadruk trafi na produkt w poprawnej orientacji.
Największy problem polega na tym, że określenia typu „odwijanie w prawo” lub numery kierunków stosowane w części systemów nie zawsze są interpretowane identycznie przez różnych dostawców. Dlatego samo hasło „kierunek 1” albo „nawój prawy” może być niewystarczające.
Jak opisać kierunek bez nieporozumień
Najpewniejsza specyfikacja zawiera równocześnie trzy informacje:
- Strona etykiety
Czy etykiety są nawinięte nadrukiem na zewnątrz, czy do wewnątrz rolki?
- Punkt odwijania
Czy patrząc na rolkę od strony czołowej etykieta wychodzi od góry, dołu, lewej czy prawej strony?
- Położenie grafiki przy odwijaniu
Która krawędź etykiety prowadzi jako pierwsza: górna, dolna, lewa czy prawa?
W praktyce warto dołączyć prosty rysunek lub zdjęcie próbnej etykiety. Na szkicu powinny znaleźć się:
- widok rolki od strony, z której jest widoczny rdzeń,
- strzałka kierunku przesuwu wstęgi,
- pozycja początku etykiety,
- oznaczenie „nadruk na zewnątrz” albo „nadruk do wewnątrz”,
- czytelne logo lub tekst pokazujący właściwy obrót grafiki.
To rozwiązanie jest znacznie bezpieczniejsze niż opieranie zamówienia wyłącznie na numeracji nawoju.
Kierunek odwijania a orientacja projektu
Kierunek odwijania etykiet nie jest tym samym co orientacja grafiki, choć oba parametry są ze sobą powiązane. Etykieta może wychodzić z rolki od góry, ale jej nadruk może być ustawiony pionowo albo poziomo względem kierunku przesuwu.
Przykładowo:
- na etykiecie frontowej do butelki logo zwykle musi pojawić się pionowo po aplikacji na opakowaniu;
- na etykiecie zamykającej pudełko tekst może wymagać odczytu od konkretnej strony otwierania;
- na etykiecie z kodem kreskowym kierunek kresek musi odpowiadać wymaganiom skanowania i układowi produktu;
- przy etykietach typu wrap-around trzeba określić, która krawędź rozpoczyna owijanie wokół pojemnika.
W specyfikacji opisz więc nie tylko „tekst u góry”, ale też sposób aplikacji: „etykieta podawana na bok kartonika, górna krawędź grafiki jako pierwsza” lub „etykieta na wieczko, logo czytelne od strony frontu opakowania”.
Najczęstsze błędy przy kierunku nawoju
Do częstych błędów należą:
- przekazanie pliku graficznego bez danych o aplikatorze;
- wskazanie numeru nawoju bez legendy lub rysunku;
- opis „prawa strona pierwsza” bez określenia perspektywy;
- nieuwzględnienie, czy etykieta jest podawana nad czy pod rolką;
- uznanie, że etykieta prostokątna nie ma orientacji;
- pominięcie pozycji kodu, numeracji seryjnej lub datownika;
- kopiowanie parametrów z innej linii, która prowadzi wstęgę inaczej.
Jeśli producent etykiet stosuje własne oznaczenia kierunków, poproś o jego diagram referencyjny i zatwierdź odpowiednią pozycję na tym diagramie. To ogranicza ryzyko odmiennego odczytania skrótów.
Określ rozmiar gilzy i maksymalną średnicę rolki
Gilza, nazywana też rdzeniem lub tuleją, to centralny element, na który nawinięty jest podkład z etykietami. Jej średnica musi odpowiadać trzpieniowi rozwijaka, uchwytowi dyspensera albo konstrukcji drukarki termotransferowej.
W Polsce w praktyce spotyka się między innymi gilze o średnicy wewnętrznej około 25 mm, 40 mm i 76 mm, ale nie należy traktować tych wartości jako uniwersalnego wyboru. Konkretne urządzenie może wymagać innego rozmiaru lub mieć ograniczenia dla szerokości i grubości gilzy.
Co należy podać przy gilzie
W zamówieniu warto określić:
- średnicę wewnętrzną gilzy,
- szerokość gilzy,
- ewentualne wymaganie dotyczące materiału gilzy,
- czy rolka ma być stabilna na trzpieniu bez dodatkowych adapterów,
- czy urządzenie wymaga konkretnej orientacji montażu rolki.
Średnica wewnętrzna jest zwykle kluczowa, ale sama nie wystarcza. Rolka może pasować na trzpień, a mimo to nie zmieścić się pod osłoną maszyny z powodu zbyt dużej średnicy zewnętrznej.
Maksymalna średnica zewnętrzna nawoju
Średnica zewnętrzna, często opisywana jako OD, to średnica całej gotowej rolki wraz z etykietami i podkładem. Parametr zależy od:
- liczby etykiet na rolce,
- formatu etykiety,
- wysokości szczeliny,
- grubości materiału etykietowego,
- grubości podkładu,
- średnicy gilzy.
Duża liczba etykiet na rolce oznacza rzadsze wymiany, ale nie zawsze jest korzystna. Zbyt duży nawój może:
- nie zmieścić się w drukarce lub aplikatorze,
- przeciążać rozwijak,
- powodować niestabilne prowadzenie wstęgi,
- utrudniać ręczną obsługę,
- zwiększać ryzyko uszkodzenia krawędzi podczas magazynowania.
Z kolei małe rolki są łatwiejsze w obsłudze, lecz wymagają częstszej wymiany. Przy linii produkcyjnej należy uwzględnić koszt przestojów i częstotliwość interwencji operatora, a nie tylko liczbę etykiet w jednej rolce.
| Parametr | Dlaczego ma znaczenie | Co potwierdzić |
|---|---|---|
| Średnica wewnętrzna gilzy | Decyduje, czy rolka wejdzie na trzpień | Wymiar trzpienia urządzenia i tolerancję |
| Szerokość rolki | Wpływa na prowadzenie wstęgi i miejsce w uchwycie | Maksymalną szerokość materiału w maszynie |
| Średnica zewnętrzna rolki | Decyduje, czy nawój zmieści się w urządzeniu | Maksymalną średnicę podaną przez producenta urządzenia |
| Liczba etykiet na rolce | Wpływa na częstotliwość wymian | Rytm produkcji i ograniczenia średnicy nawoju |
| Masa rolki | Może wpływać na napięcie wstęgi i obsługę | Dopuszczalne obciążenie rozwijaka, jeśli jest określone |
Jeśli limit średnicy rolki nie jest znany, zmierz wolną przestrzeń w urządzeniu po założeniu obecnego nawoju. Nie opieraj się jedynie na średnicy samego talerza rozwijaka — ważne są także pokrywa, prowadnice i elementy hamujące.
Ustal szczelinę między etykietami i orientację
Szczelina, nazywana też odstępem lub gapem, to niepokryty etykietą fragment podkładu między kolejnymi etykietami. Jest potrzebny nie tylko do oddzielenia wykrojów. W wielu urządzeniach stanowi punkt odniesienia dla czujnika, który wykrywa początek następnej etykiety.
Szczelina musi być zgodna z możliwościami maszyny i stabilna na całym nakładzie. Zbyt mały odstęp może utrudniać wykrywanie etykiet. Zbyt duży obniża liczbę etykiet mieszczących się na rolce i może wymagać innych ustawień podawania.
Szczelina a rodzaj czujnika
Przed określeniem odstępu ustal, jak działa urządzenie:
- czujnik szczeliny wykrywa różnicę między etykietą a odsłoniętym podkładem;
- czujnik kontrastu może potrzebować drukowanego znacznika na podkładzie;
- czujnik ultradźwiękowy sprawdza różnicę grubości materiału;
- inne systemy mogą pozycjonować etykietę według nadruku, nacięcia lub parametrów drukarki.
Nie wszystkie materiały są równie łatwe do odczytu. Przezroczyste etykiety, metalizowane podłoża, błyszczące laminaty czy nietypowe podkłady mogą wymagać innego ustawienia czujnika lub alternatywnego rozwiązania pozycjonującego. To należy sprawdzić na konkretnym urządzeniu przed zamówieniem całego nakładu.
Kierunek przesuwu, wymiar podawania i marginesy
Przy etykietach prostokątnych trzeba wskazać, który wymiar jest podawany wzdłuż wstęgi. Przykład: etykieta 100 × 50 mm może być prowadzona bokiem 100 mm albo bokiem 50 mm. Zmienia to:
- kierunek grafiki,
- położenie szczeliny,
- długość powtarzalnego kroku,
- możliwą liczbę etykiet na rolce,
- zachowanie etykiety na krawędzi odklejającej aplikatora.
Dla wykrojów o nieregularnym kształcie ważne są także boczne odstępy między etykietą a krawędzią podkładu. Zbyt mały margines może utrudniać prowadzenie wstęgi i zwiększać ryzyko problemów przy odklejaniu. Dokładne wymagania zależą od urządzenia, formatu i materiału.
Jeżeli etykiety mają być dodatkowo zadrukowywane na miejscu, np. datą, numerem partii lub kodem, potwierdź obszar nadruku zmiennego. Drukarka potrzebuje odpowiedniej orientacji etykiety oraz miejsca, w którym głowica może nanieść dane bez kolizji z gotową grafiką.
Sprawdź łączenia, liczbę etykiet na rolce i wymagania kartonowe
Rolki etykiet mogą zawierać łączenia podkładu, czyli miejsca, w których połączono kolejne odcinki materiału. W produkcji rolkowej są one czasem technicznie nieuniknione, ale ich liczba, sposób oznaczenia i dopuszczalność powinny być ustalone z wyprzedzeniem.
Dla ręcznej aplikacji pojedyncze łączenie może mieć niewielkie znaczenie. W aplikacji automatycznej może natomiast wymagać zatrzymania maszyny albo usunięcia kilku etykiet w pobliżu łączenia.
Co ustalić w sprawie łączeń
W specyfikacji warto zapisać:
- czy łączenia są dopuszczalne,
- maksymalną liczbę łączeń na rolce,
- czy miejsce łączenia ma być oznaczone,
- czy etykiety w strefie łączenia mają zostać usunięte lub wyraźnie oznaczone,
- czy rolka z łączeniem może trafić na linię automatyczną,
- czy wymagane są rolki bez łączeń dla określonego zastosowania.
Nie zakładaj, że sformułowanie „bez łączeń” jest możliwe dla każdego materiału, nakładu i formatu. Jeżeli warunek jest krytyczny, powinien zostać wyraźnie potwierdzony jako wymaganie handlowe i techniczne.
Liczba etykiet na rolce: stała czy przybliżona?
Podaj wymaganą liczbę etykiet na rolce, na przykład 500, 1 000 lub inną odpowiadającą pracy urządzenia. Następnie określ, czy liczba ma być dokładna, czy dopuszczasz rozsądne odchylenie wynikające z technologii nawoju i łączeń.
Dokładna liczba jest szczególnie istotna, gdy:
- system produkcyjny planuje zużycie według rolek,
- rolki są kompletowane do zestawów,
- operatorzy rozliczają partie według liczby etykiet,
- opakowania zbiorcze muszą zawierać określoną liczbę sztuk,
- etykiety są elementem kampanii lub serii limitowanej.
Wymagania dotyczące kartonów i oznaczeń
Warunki pakowania mają znaczenie, gdy etykiety trafiają do wielu stanowisk, magazynów lub odbiorców. Warto uzgodnić:
- liczbę rolek w kartonie,
- maksymalną masę kartonu wygodną dla pracowników,
- zabezpieczenie rolek przed kurzem, wilgocią i zgnieceniem,
- sposób układania rolek — pionowo lub poziomo, zależnie od formatu,
- oznaczenie kartonu i pojedynczej rolki,
- dane na etykiecie logistycznej: nazwa wzoru, numer wersji, liczba etykiet, partia lub inne identyfikatory wymagane wewnętrznie.
Dobrze opisane kartony ograniczają ryzyko pomyłki między podobnymi wariantami produktu. Jest to ważne zwłaszcza wtedy, gdy różnice dotyczą tylko języka, wariantu zapachu, pojemności, kodu EAN albo drobnego elementu grafiki.
Zweryfikuj finalną specyfikację rolki
Przed uruchomieniem produkcji przeprowadź kontrolę kompletnej specyfikacji. Najlepiej, aby jedna osoba po stronie kupującego odpowiadała za zebranie danych od działu marketingu, produkcji, jakości, magazynu i operatora urządzenia.
Poniższa lista pozwala wychwycić większość problemów jeszcze przed wykonaniem całego nakładu.
Lista kontrolna dla etykiet na rolce
- [ ] Format, kształt i wymiary etykiety są podane w milimetrach.
- [ ] Materiał, wykończenie i rodzaj kleju odpowiadają powierzchni produktu oraz warunkom użycia.
- [ ] Wskazano, czy etykiety są nawinięte nadrukiem na zewnątrz czy do wewnątrz.
- [ ] Kierunek odwijania opisano rysunkiem, strzałką i orientacją widocznego elementu grafiki.
- [ ] Potwierdzono, która krawędź etykiety prowadzi do aplikatora jako pierwsza.
- [ ] Ustalono szerokość podkładu, marginesy boczne i kierunek przesuwu wstęgi.
- [ ] Określono szczelinę między etykietami oraz metodę detekcji w urządzeniu.
- [ ] Sprawdzono średnicę wewnętrzną i szerokość gilzy.
- [ ] Ustalono maksymalną średnicę zewnętrzną rolki oraz ewentualny limit masy.
- [ ] Podano liczbę etykiet na rolce i zasady dotyczące odchyleń.
- [ ] Uzgodniono dopuszczalność, liczbę i oznaczenie łączeń.
- [ ] Potwierdzono wymagania dotyczące pakowania zbiorczego i oznaczeń.
- [ ] Zweryfikowano plik graficzny, wersję językową, kody i dane zmienne.
- [ ] Jeśli to możliwe, sprawdzono próbkę na docelowej drukarce lub aplikatorze.
W przypadku nowego urządzenia, nietypowego materiału albo wymagającego kształtu etykiety test próbny jest rozsądnym etapem kontroli. Sama zgodność wymiarów na papierze nie zawsze pokazuje, jak wstęga zachowa się przy rzeczywistej prędkości podawania, na krawędzi odklejającej czy przy zakrzywionej powierzchni produktu.
FAQ: parametry rolek etykietowych
Czy kierunek odwijania ma znaczenie przy ręcznym naklejaniu?
Tak, ale zwykle jest mniej krytyczny niż przy aplikacji maszynowej. Odpowiedni nawój może przyspieszyć pracę i ograniczyć obracanie produktu lub etykiety. Jest szczególnie pomocny przy dużej liczbie powtarzalnych aplikacji.
Czy średnica gilzy i średnica rolki to to samo?
Nie. Średnica gilzy dotyczy otworu w środku rolki, który nakłada się na trzpień urządzenia. Średnica zewnętrzna rolki obejmuje cały nawój etykiet i podkładu. Oba wymiary trzeba sprawdzić osobno.
Jak podać kierunek odwijania, jeśli nie znam numeracji nawoju?
Nie musisz używać numeracji. Przekaż prosty schemat z widokiem rolki, strzałką odwijania, informacją o stronie nadruku oraz przykładowym tekstem lub logo ustawionym tak, jak ma wychodzić z rolki. To bardziej jednoznaczne niż sam numer.
Czy każda etykieta wymaga szczeliny?
W typowych rolkach wykrawanych szczelina jest standardowym elementem układu, jednak jej parametr i sposób wykrywania zależą od technologii aplikacji. Przy systemach z nadrukowanymi znacznikami lub innych rozwiązaniach pozycjonujących wymagania mogą być inne.
Co wysłać do dostawcy przed wyceną lub produkcją?
Przygotuj plik graficzny, wymiary etykiety, informację o materiale i zastosowaniu, liczbę sztuk, liczbę etykiet na rolce, średnicę gilzy, limit średnicy nawoju, kierunek odwijania, szczelinę oraz wymagania dotyczące pakowania. Jeśli etykiety pracują na maszynie, dołącz kartę parametrów urządzenia lub dane od jego producenta.
Jeśli oprócz parametrów nawoju wybierasz również konstrukcję i wykończenie, zobacz ofertę etykiet samoprzylepnych na rolce. Przed złożeniem zamówienia zestaw specyfikację z wymaganiami aplikatora i zatwierdź ją z osobą obsługującą linię — to najprostszy sposób, aby uniknąć niezgodnej rolki.
